全自动粉末喷涂生产线完整工艺及配置选型指南
一、全自动粉末喷涂生产线核心工艺工段
一条标准连续式粉末喷涂生产线分为五大核心环节,各工段环环相扣,直接决定喷涂良品率与环保达标水平。
1. 前处理工段
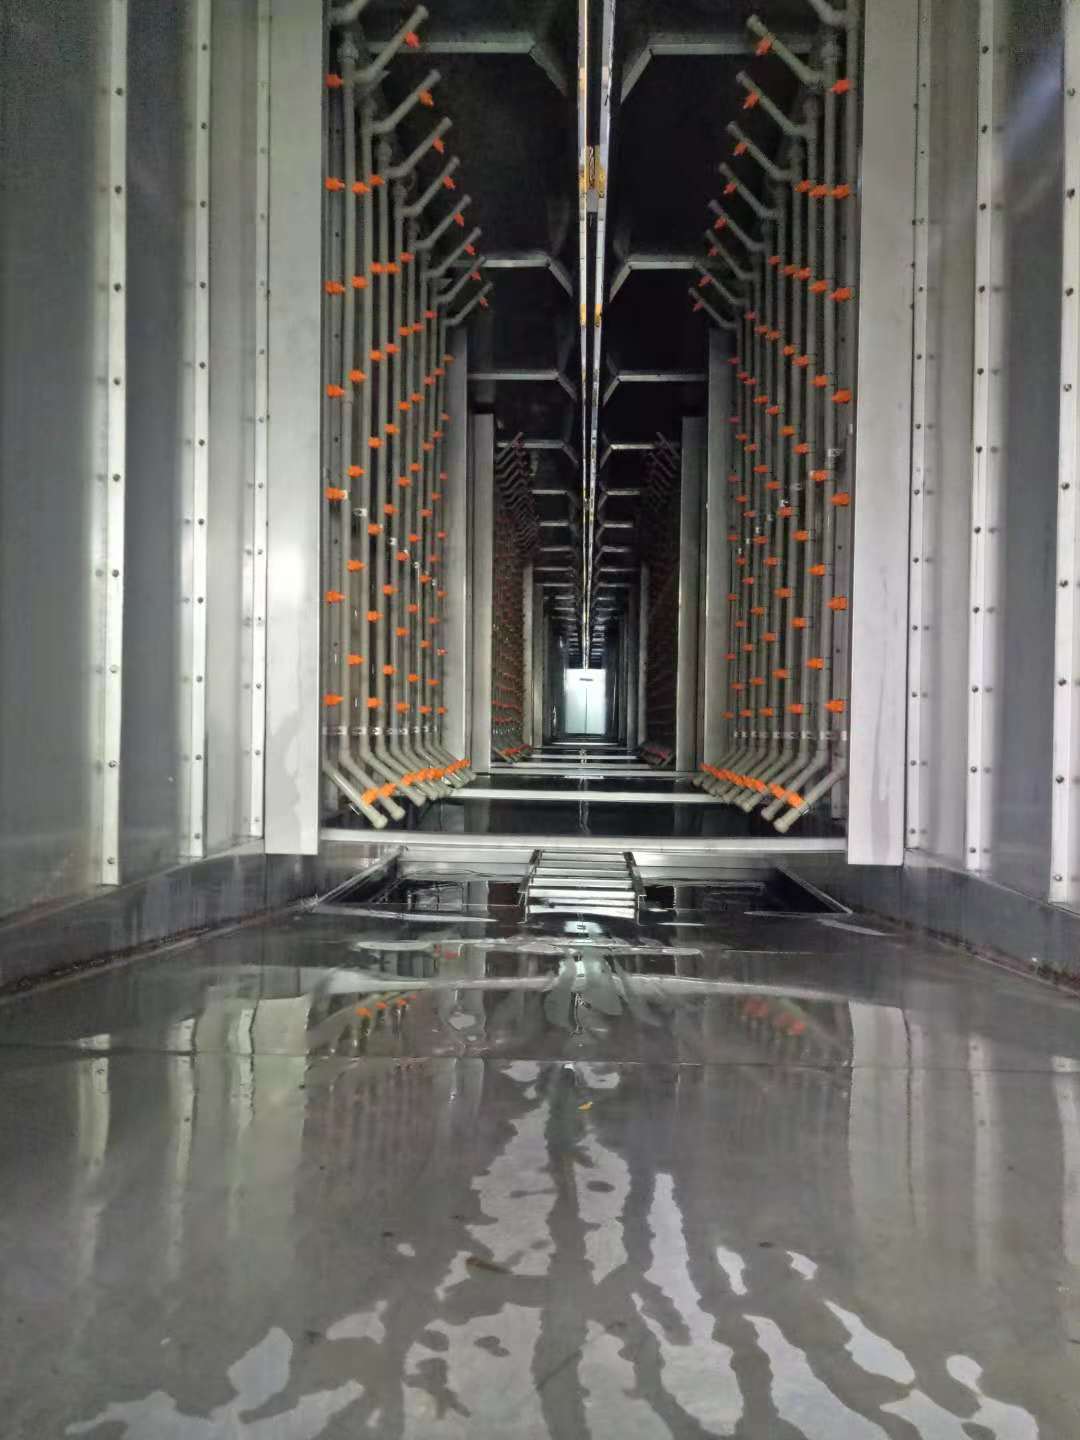
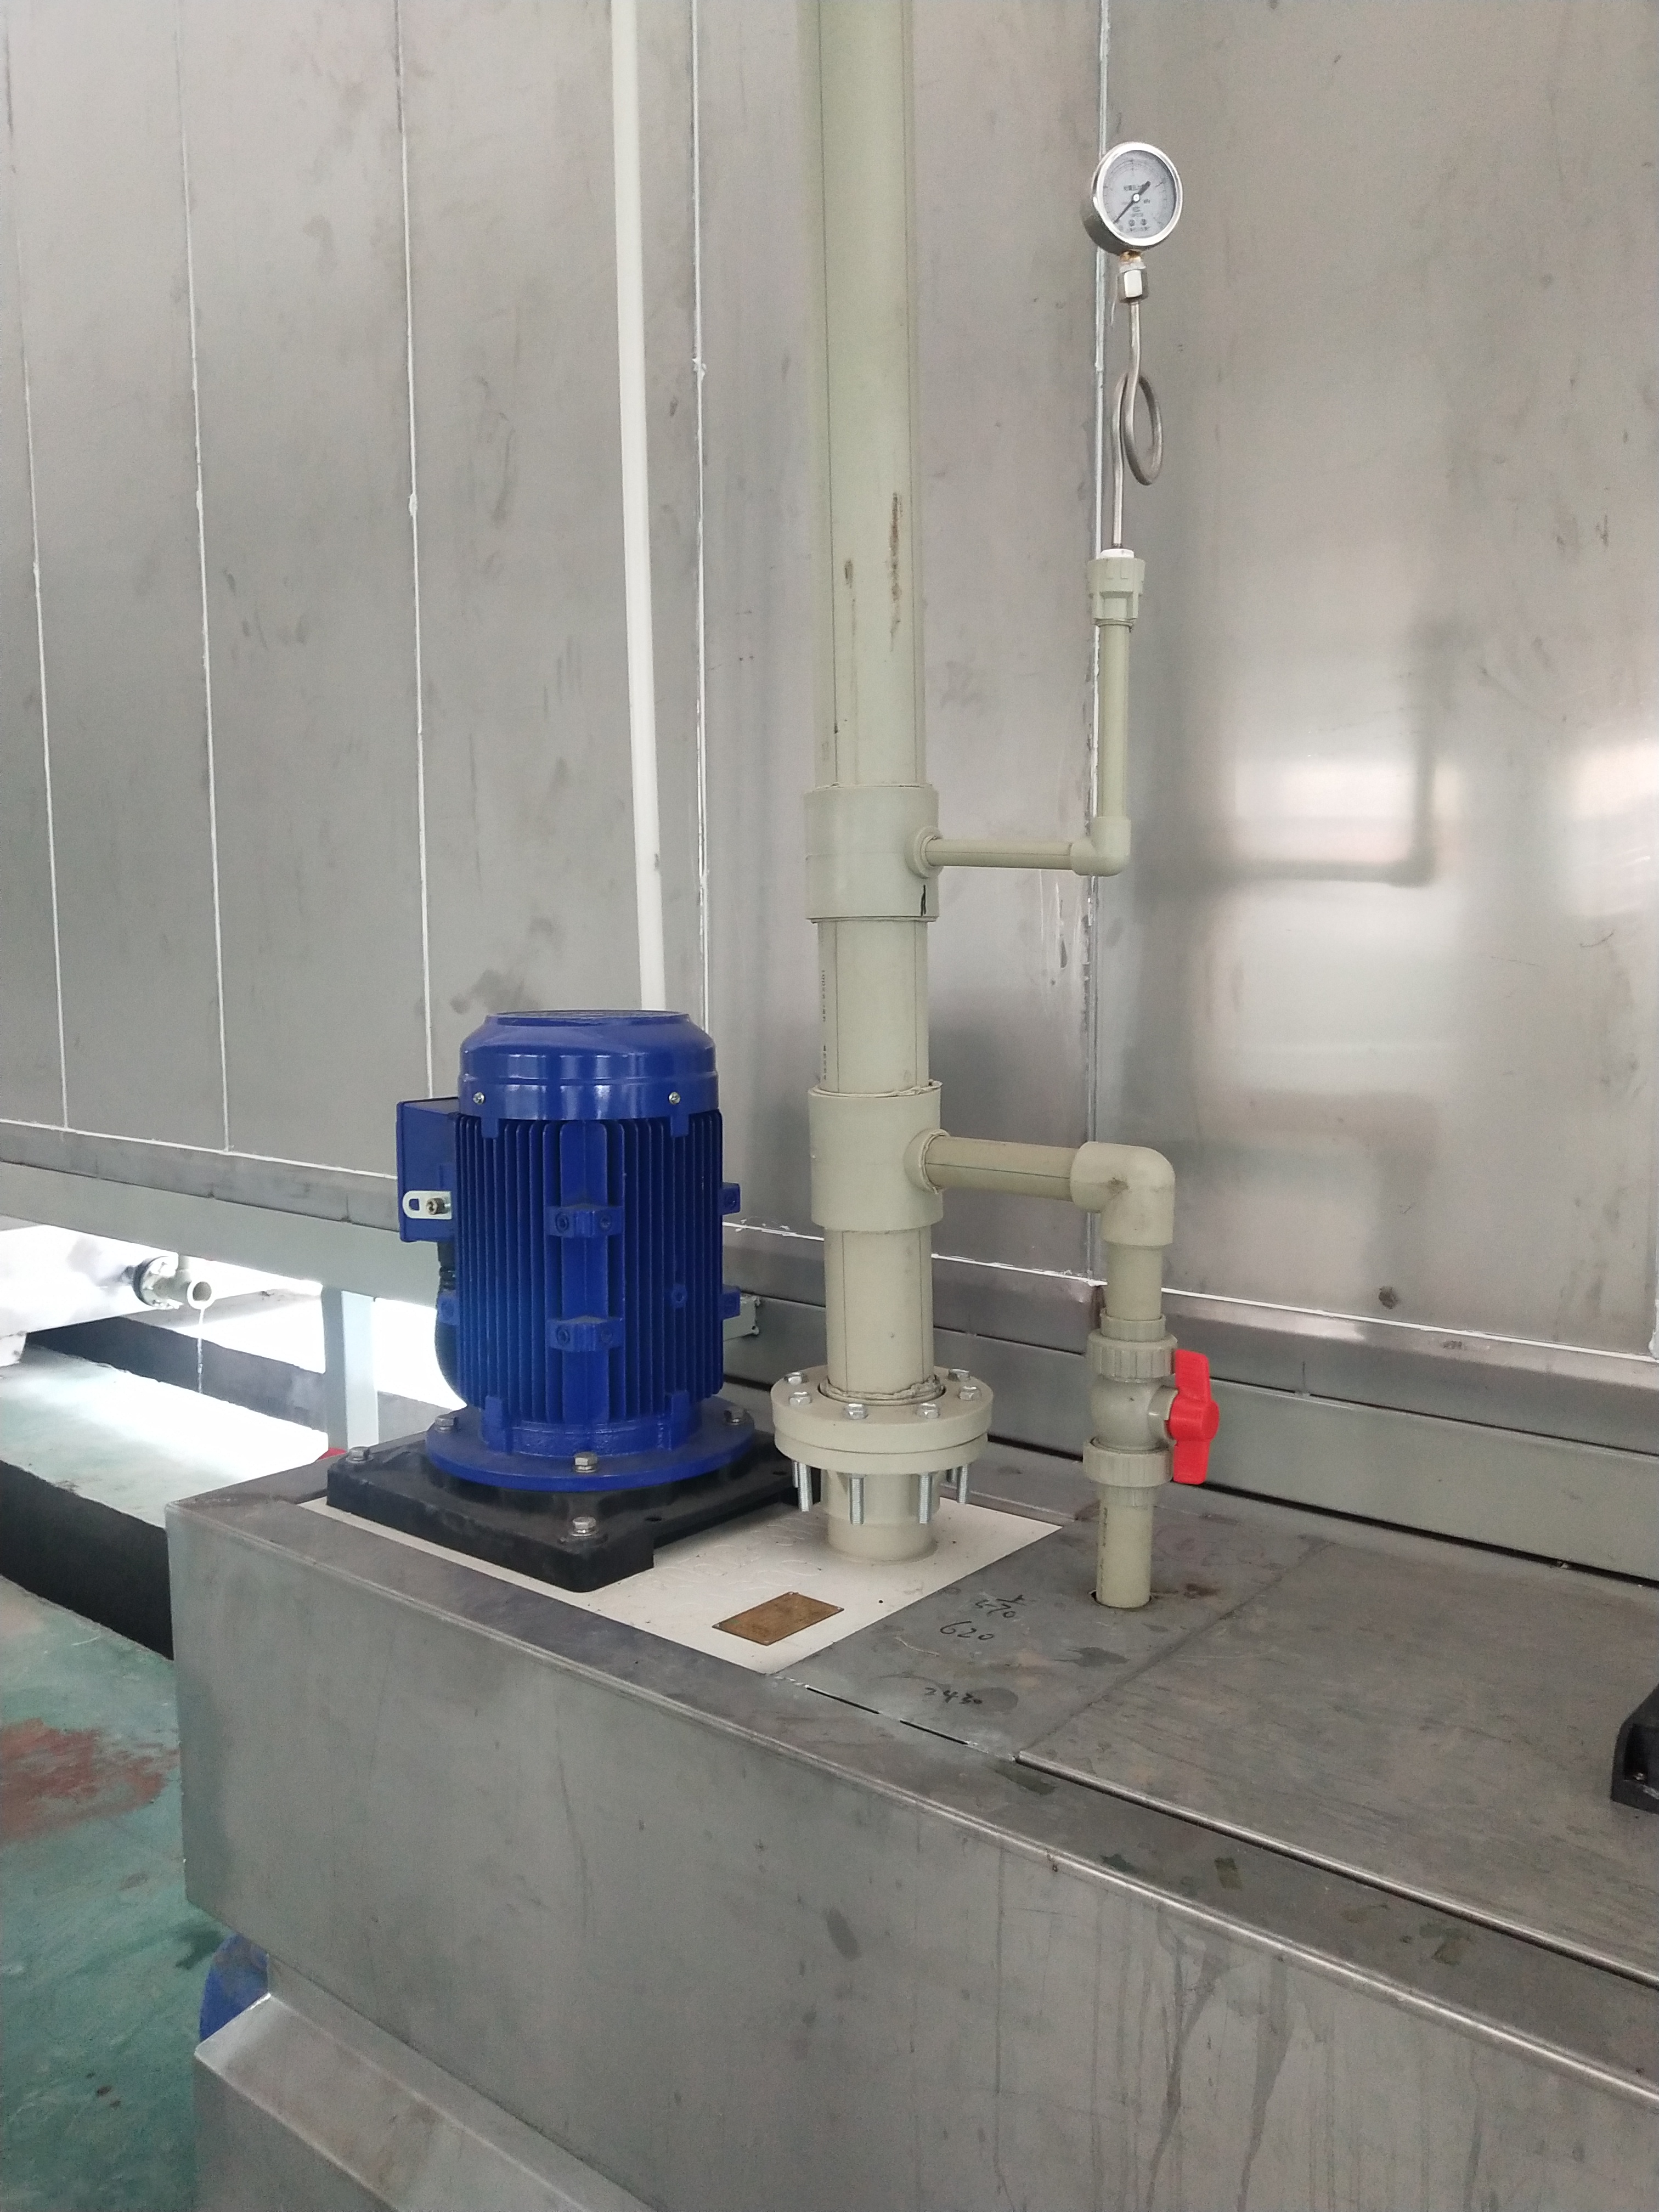
前处理是涂层附着力的基础,主要完成工件脱脂、水洗、表调、磷化、纯水洗工序,去除工件表面油污、氧化皮、锈蚀。根据工件材质分为铁件磷化、铝件铬化工艺;批量连续生产选用喷淋式前处理,小件零散工件可选用浸泡式槽体。配套水循环过滤系统,减少水资源消耗,满足环评废水排放要求。
2. 自动输送系统
主流分为悬挂链输送与平面托盘输送两种形式。针对重型工件、长板材多采用22米及以上长距离平面输送线,额定载重可达500kg,运行速度可设置0.8-1.5m/min,搭配370W/550W变频减速电机,启动平稳无卡顿,适配烘干炉、喷房长距离拖拽工况。轻型小件采用悬挂积放链,可实现工件快速流转、节拍灵活调节。
3. 静电喷粉房与喷涂系统
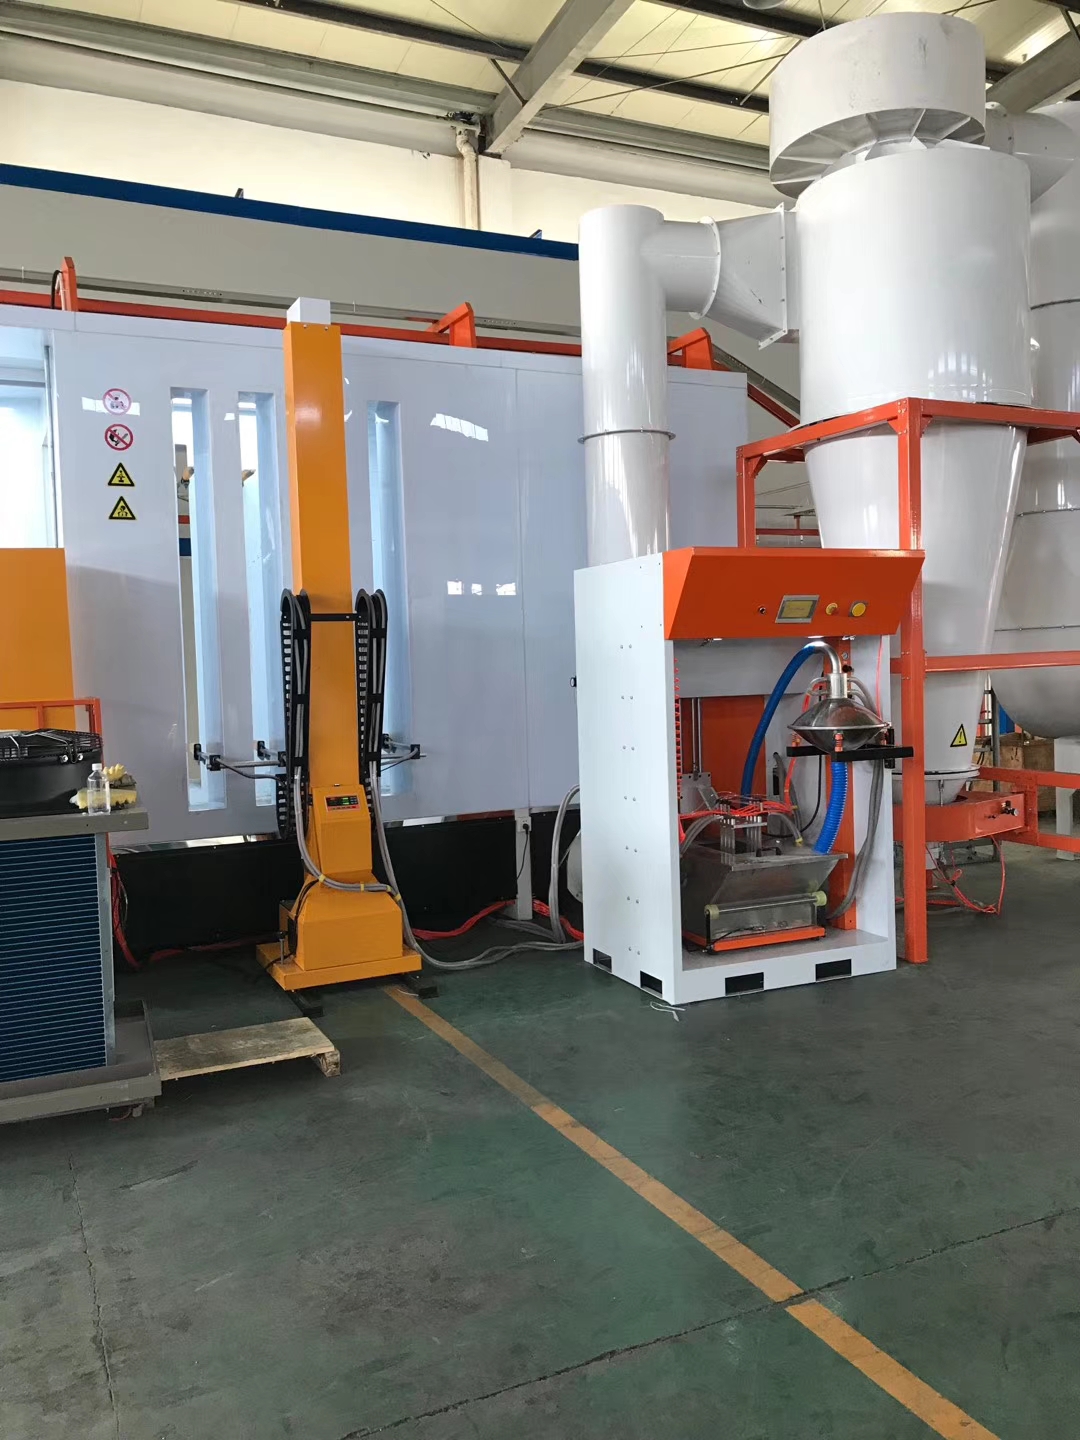
封闭式负压喷粉房搭配自动往复静电喷粉枪,可根据工件高度、宽度自动调节喷涂轨迹。核心优势是自带大旋风+滤芯二级粉尘回收装置,粉末回收率可达98%,多余粉末过滤后二次利用,大幅降低原料成本。小型单工位喷房适合日产能千件以内工厂,多工位连体喷房适配大型流水线批量生产。
4. 烘干固化工段
分为高温固化炉与低温固化炉两类。常规粉末涂料固化温度180-200℃,搭配热风循环加热系统;适配薄板材、易变形工件可选用低温粉末涂料配套节能低温烘干炉,温度控制120-140℃,综合能耗降低30%以上。炉体采用保温岩棉隔热,减少热量流失,搭配自动温控系统,恒温稳定无温差,避免工件色差、固化不足缺陷。
5. 冷却下料区
工件完成固化后经过风冷降温,人工或自动下料,整条流水线闭环连续作业,无需中间转运,节省人工成本。
二、不同产能工厂产线配置选型方案
1. 小型加工厂(日产能500-3000件,预算有限)
选用半自动间歇式粉末喷涂线,浸泡前处理槽体、单工位喷粉房、小型烘干炉,简易平面输送线,占地面积小,投入成本低,适合五金小件、门窗配件加工企业。
2. 中型批量生产企业(日产能3000-10000件)
全自动连续喷淋前处理、双工位自动往复喷粉系统、长通道热风循环固化炉,20米左右平面输送线,变频调速系统,PLC集中中控,可24小时不间断生产,适配铝型材、金属机柜、电动车配件行业。
3. 大型规模化工厂(日产能10000件以上/外贸代工)
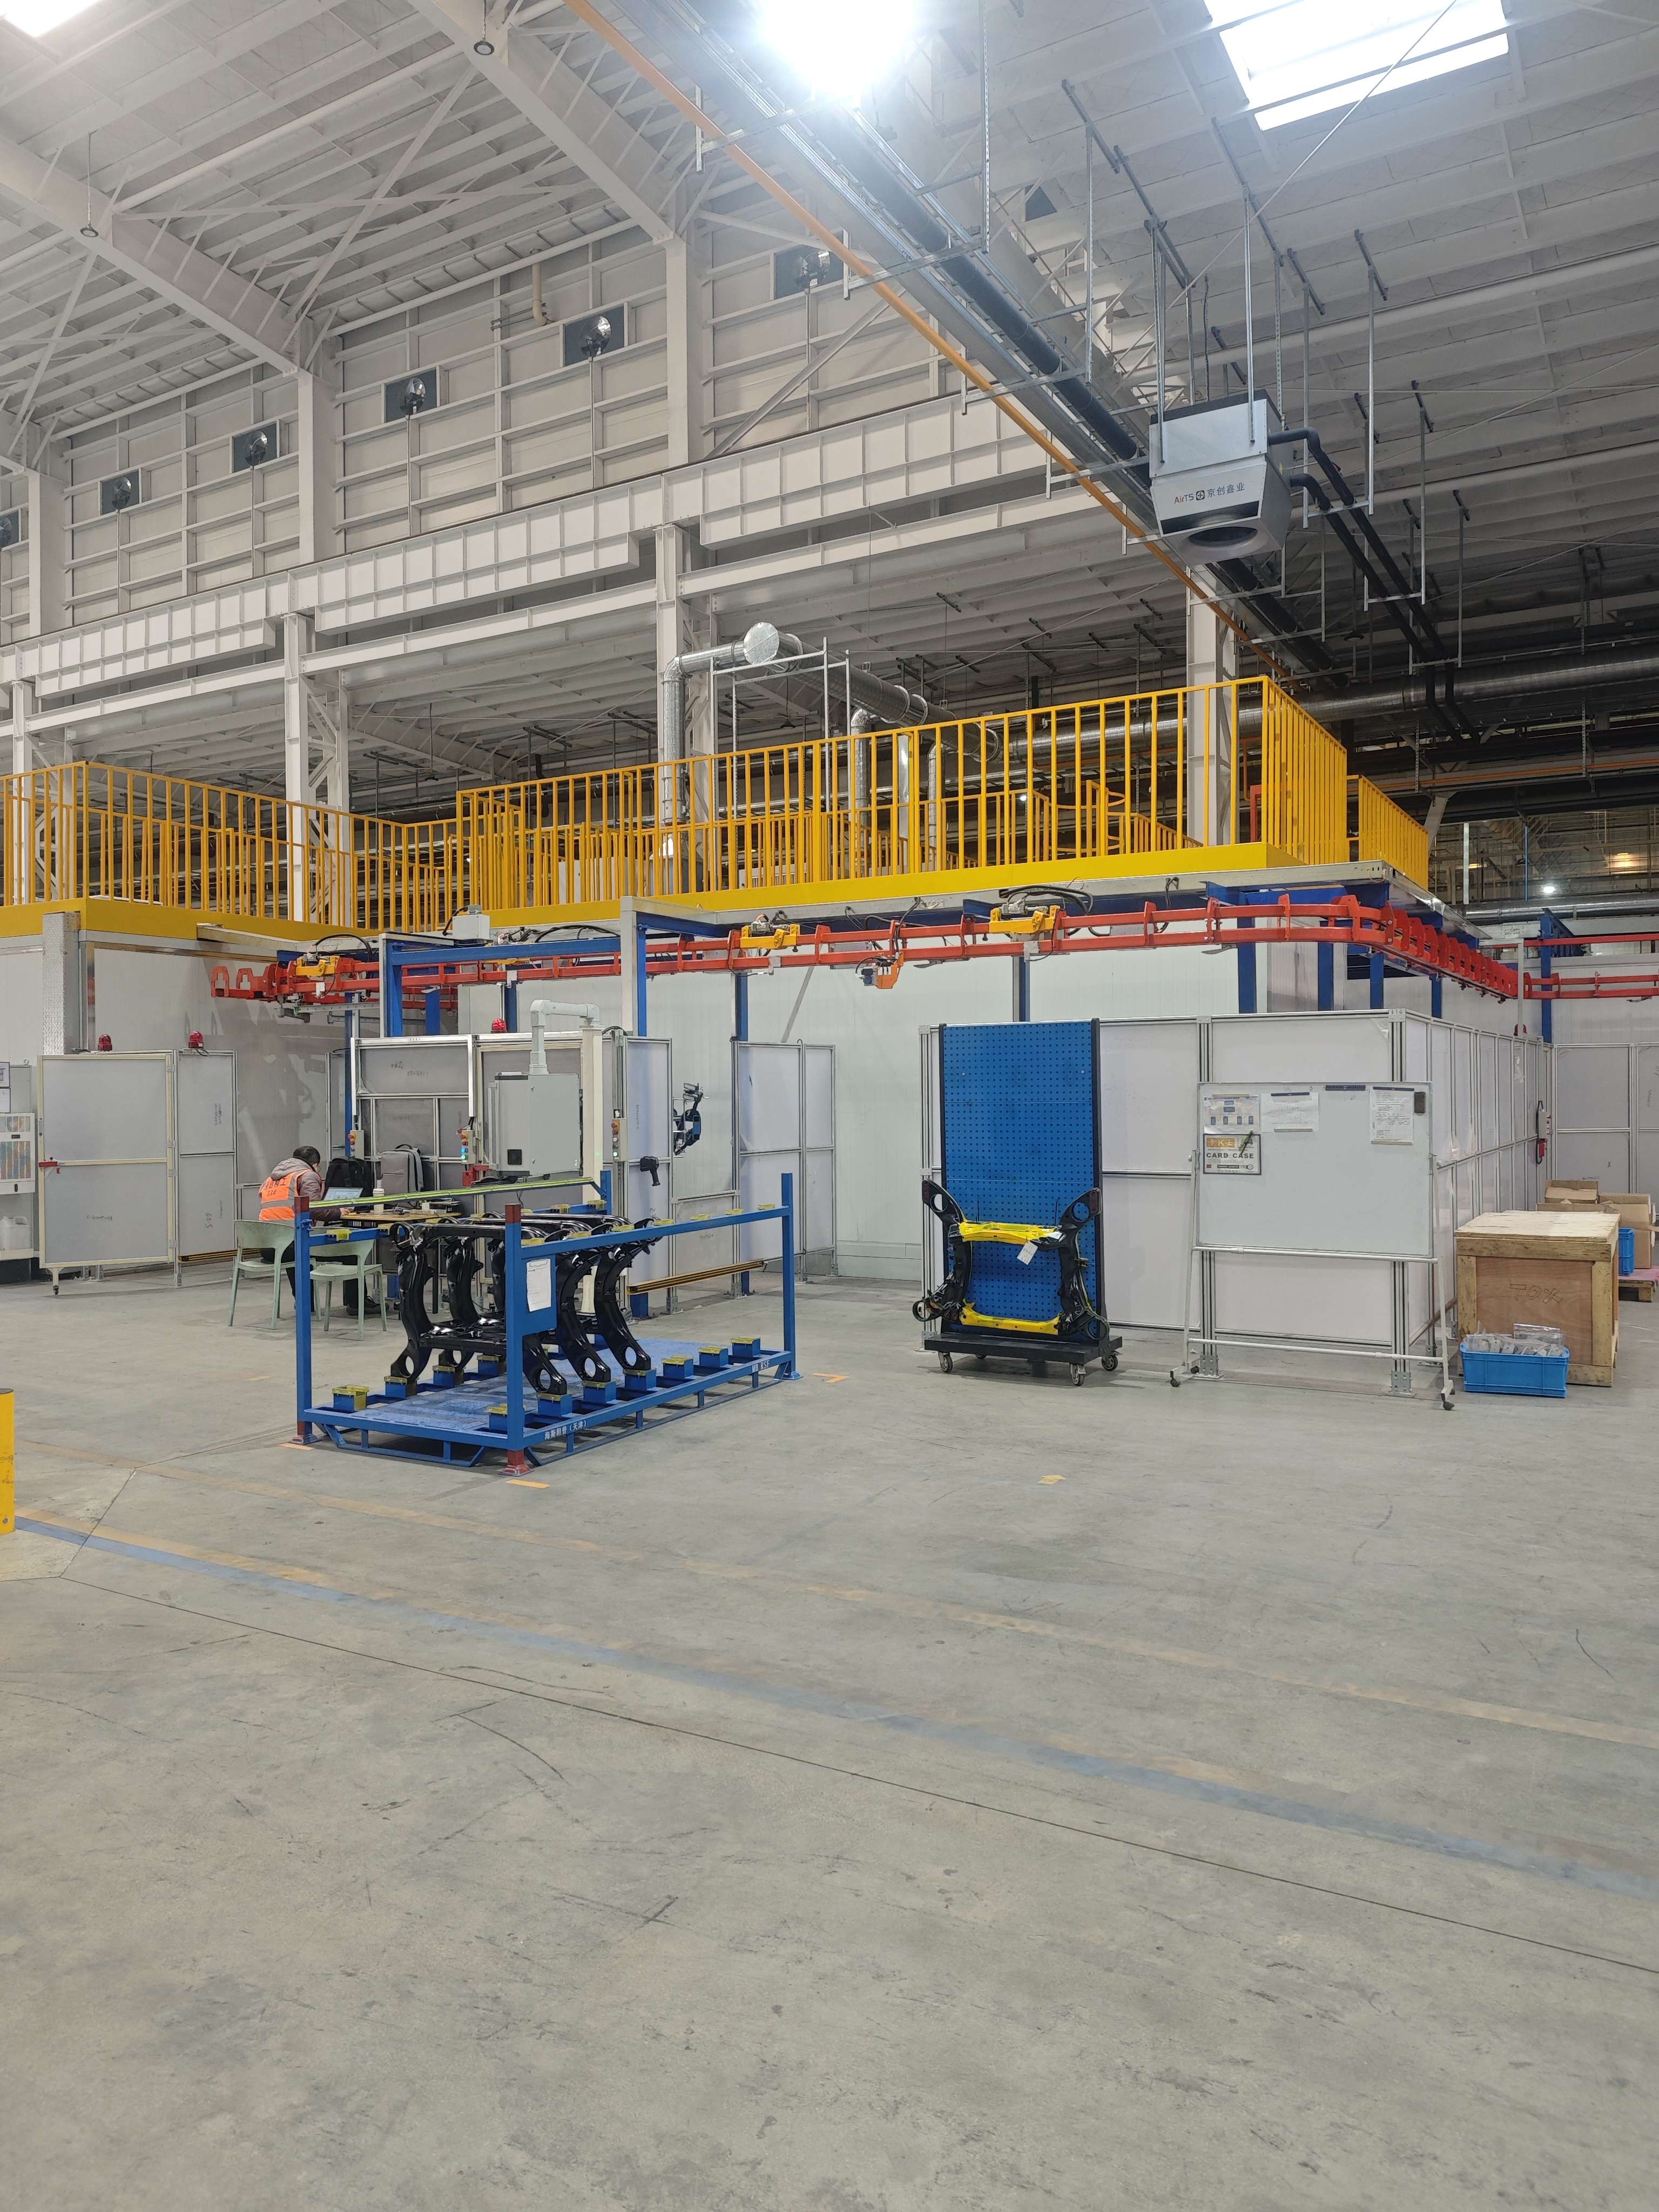
多连体喷粉房、积放式悬挂输送线、分段式节能固化炉,配套全自动上下料机械手、粉尘集中回收系统、废气处理RCO催化燃烧设备,全流程智能监控,可对接海外高标准环保要求,适合大型汽配、工程机械构件生产。
三、关键配套设备选型要点
1. 长距离平面输送减速电机
输送线、载重50kg、线速度1m/min工况,优先选用3KW齿轮减速电机;频繁启停、工件超重工况扭矩充足,避免长链条拖拽闷机、发热过载。
2. 烘干炉节能方案
优先选用燃气加热,相比电加热运行成本更低;对能耗管控严格的企业直接配套低温烘干系统,可申报当地节能技改补贴。
3. 环保配套设备
粉末喷涂粉尘回收装置为标配,若厂区VOC管控严格,可加装催化燃烧废气处理设备,整套设备可纳入绿色制造技改补贴申报范围。
四、粉末喷涂生产线行业应用场景
1. 金属加工:钣金机箱、货架、护栏、工程机械结构件
2. 铝制品:铝型材门窗、铝板装饰件、新能源电池铝壳
3. 汽配行业:底盘配件、轮毂、车身金属零部件
4. 日用五金:家具五金、仓储货架、健身器材
五、选购全自动粉末喷涂生产线注意事项
1. 设备厂家需具备非标定制能力,可根据厂房尺寸、工件规格调整流水线长度、输送高度;
2. 优先选择成套一体化设备(前处理+喷涂+烘干+环保),分开采购易出现工艺匹配缺陷;
3. 确认设备可满足当地环评标准,配套完整废水、粉尘、废气治理装置,减少后期整改成本;
4. 外贸出口产线可做电压、电控系统本地化适配,支持海外上门安装调试服务。